


CNC kovácsolt ollók gyártása: folyamat, anyagok és beszerzési útmutató
Otthon / Hírek / Ipari hírek / CNC kovácsolt ollók gyártása: folyamat, anyagok és beszerzési útmutató
Oct 22, 2026
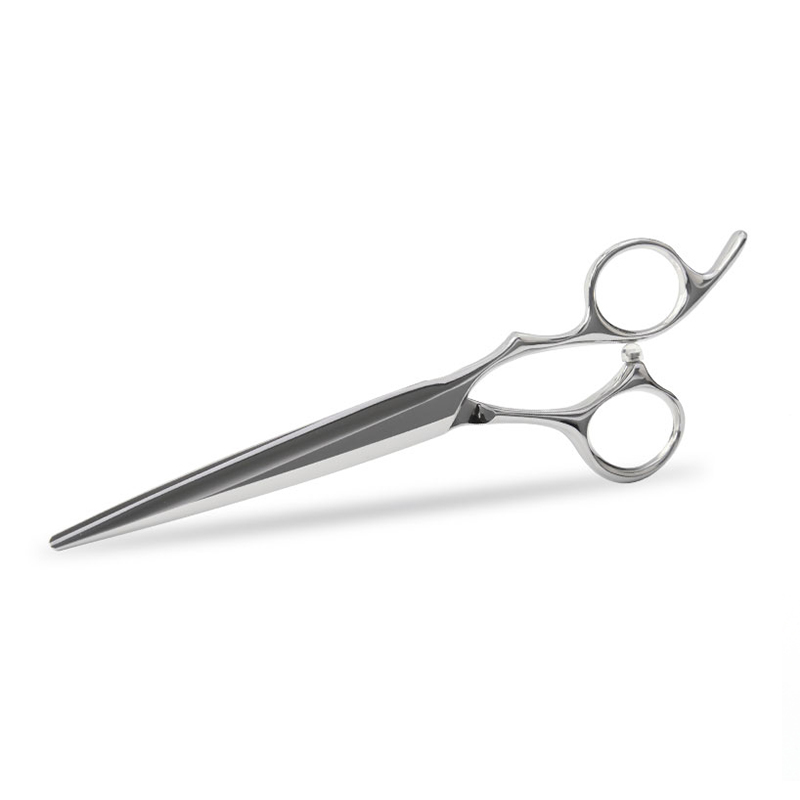
Amikor egy szalonimportőr kicsomagol három karton ollókészletet, és azt tapasztalja, hogy mindegyik pár másképp vág – egy sima, egy reszelős, egy túl merev –, a probléma ritkán az acél. Ez a gyártási folyamat. A kovácsolt ollókat szívósságuk miatt értékelik; A CNC megmunkálás megbízható az ismételhetőség miatt. CNC kovácsolt ollók gyártása ötvözi a kettőt: a kovácsolás kialakítja a belső szemcseszerkezetet, a számítógép által vezérelt megmunkálás pedig rögzíti a végső méreteket. Ha megérti, hogy ezek a szakaszok hogyan hatnak egymásra, megtudhatja, melyik gyár szállít konzisztens párokat.
Három gyártási útvonal fedi le a legtöbb ollót a piacon: öntés, leforgácsolás és kovácsolás CNC-simítással.
Az öntés gyors és olcsó, de az öntött acélt nem mechanikusan megmunkálják, így a belső szerkezete kevésbé egységes. A leforgácsolás – a penge vágása lapos lemezből CNC marással – precíz és kiváló felületet eredményez, de az acél szemcsevonalai az eredeti tájolásukban maradnak. A kovácsolt penge, amelyet ezután CNC megmunkálásnak vetnek alá, mindkét út közül a legjobbat hozza ki: a melegalakítás újra igazítja a szemcséket a fűrészlap kontúrja mentén, a CNC megmunkálás pedig szigorú tűréseket tart, anélkül, hogy egyetlen mestertől függne a végső geometria kialakítása.
Ez számít a gyakorlatban. A kovácsolt előforma sokkal közelebb áll a végleges formához, mint a nyers tömb, így kevesebb acélpazarlás történik, és az ezt követő megmunkálás azokra a felületekre összpontosít, amelyek meghatározzák az olló használat közbeni érzését: a vágóélekre, a forgási furatra és a fogantyú illeszkedő felületeire.
Minden CNC kovácsolt ollómodell ugyanazon a logikai sorrenden megy keresztül, még akkor is, ha a gyárak eltérően szervezik meg a lépéseket. A rendelés ismerete segít jobb kérdéseket feltenni a gyári audit során.
Azok a gyárak, amelyek kettős folyamatot alkalmaznak – kézi kovácsolás és precíziós CNC tervezés – ott végeznek kézi munkát, ahol ez valóban számít, mint például a végső élek kidolgozása és a pengeillesztés, míg a gépek olyan felületeket kezelnek, amelyek matematikai megismételhetőséget igényelnek. Ezt a modellt használják a professzionális ollógyárakban Japánban, Dél-Koreában és Kínában, és ez a megközelítés a Zhangjiagang Huaxu Hairdressing Tools QIZHIDAO termékcsaládja mögött.
A vásárlók általában először az acélminőséget adják meg: 440 C, VG10 vagy magas nitrogéntartalmú acél. A minőség határozza meg a mennyezetet, de a hőkezelés dönti el, hogy a lapát ténylegesen mennyit ér el ebből a mennyezetből.
| Acél minőség | Tipikus keménység (HRC) | Korrózióállóság | Élek megtartása | Tipikus pozíció |
|---|---|---|---|---|
| 440C | 58–60 | Jó | Jó | Munkalóacél napi vágáshoz középkategóriás és belépő professzionális ollókkal |
| VG10 | 60–61 | Nagyon jó | Nagyon jó | Professzionális olló, amelynek élét kell tartania a hosszú vágás során |
| Magas nitrogéntartalmú acél | 60–62 | Kiváló | Kiváló | Prémium minőségű olló nedves környezethez és hosszú karbantartási időközökhöz |
Két pár VG10-es olló teljesen eltérően tud viselkedni, ha az egyik gyári 58 HRC-re, a másik 61 HRC-re keményedik. Amikor egy beszállító acélminőséget ajánl, a hasznos utókérdések a következők: Milyen keménységi tartományt céloz meg? Hogyan igazolod? Minden tételt tesztelsz, vagy csak egy fűtést? Az 58 HRC és a 61 HRC közötti különbség a gyakorlatban a néhány hét szalonmunka után eltompuló és hónapokig éles penge közötti különbségként jelenik meg.
A CNC megmunkálás legnagyobb hozzájárulása a vevő által ténylegesen ellenőrizhető számokban rejlik. A forgófurat átmérője, a gerinc vastagsága, a ferde szög és a belső pengefelület síksága mind befolyásolja, hogy egy pár hogyan teljesít a kézben.
Egy felelős gyárnak képesnek kell lennie a folyamat közbeni ellenőrzési jegyzőkönyvek bemutatására, nem csak egy csiszolt mintára. Az ellenőrzés egyik gyakorlati jele a dokumentált vizsgálati rendszer, ahol a mintákat független laboratóriumba küldik szúrópróbaszerű ellenőrzésre, ahelyett, hogy csak a gyár saját döntésére hagyatkoznának.
Ha olyan gyárat értékel, amely CNC-kovácsolási képességekkel rendelkezik, mérlegelje ezeket a tényezőket, mielőtt elkötelezi magát egy beszerzési megrendelés mellett.
A gyár üzleti modellje is számít. Az a gyártó, amely ahelyett, hogy saját fogyasztói márkáját építené, nagyban értékesíti a forgalmazóknak, közvetlen ösztönzést jelent a tételek minőségének állandó megőrzésére. A Zhangjiagang Huaxu Hairdressing Tools például gyártási partnerként pozícionálja magát, kettős folyamatú gépsort üzemeltet CNC vágógépekkel, együttműködik a Nemzeti Könnyűipari Szerszámok Hardverek Termékminőség-felügyeleti és Tesztközpontjával a véletlenszerű mintavétel során, és alacsonyan tartja az értékesítési és hirdetési költségeket, hogy a tengerentúli vásárlók nagyobb haszonkulcsot tarthassanak. Amikor a gyár ösztönzése összhangba kerül az Ön minőségi követelményeivel, a tolerancia-megbeszélések gyorsabban haladnak.
A CNC kovácsolt ollók gyártásából nem az a jellemző, hogy egy gép maga állítja elő az egész ollót. A lényeg, hogy a CNC megmunkálás emeli a padlót, míg a kovácsolás a mennyezetet. Ha egy gyár szándékosan mindkettőt használja – kovácsolást a belső szerkezethez, CNC-t a méretmegismételhetőséghez, és szakképzett kézi megmunkálást a végső érzés érdekében –, az eredmény egy olló, amely ugyanúgy vág az első pártól az ezredig.
Egy vásárló számára a gyakorlati kérdés nem az, hogy „használ CNC-t?” Ez a következő: „Hol történik az Ön folyamatában a CNC megmunkálás, és mit vezérel körülötte?” Azt a gyárat, amely számokkal, ellenőrzési jegyzőkönyvekkel és keresztmintákkal válaszol, érdemes felvenni a beszállítói listájára.
Jul 03,2026
Jul 03,2026
Apr 20,2026
A legtöbb ollóimportőr észreveszi a különbséget a vékony hegesztett nyél és a megfelelően kieg...
A sikeres saját márkás fodrászolló-család felépítése a gyártóval kezdődik, nem a logóval. Ha a...
A szék mögött töltött évek után sok stylist tompa fájdalmat észlel a hüvelykujj tövében vagy m...
A firka szemének belső sarkát levágó ápolónak nagyjából egy centiméteres távolsága van a penge...
Szerzői jog © 2025 Zhangjiagang Huaxu Hairdressing Tools Co., Ltd. Minden jog fenntartva
 contact us